洗选车间采样桶缓缓提起,煤样颗粒直观反映着洗选工况。受井下工作面揭露断层、风化剥蚀区等复杂地质条件影响,鲍店煤矿入洗原煤灰分持续走高,采掘产能保持稳定,但精煤产量却逼近考核红线,部分宝贵精煤资源在工序中悄然流失。
以往矿井提升效益,大多聚焦采掘工作面挖掘增量。今年,鲍店煤矿实施精益化管理重点大项目,依托精益管理深挖洗选潜力,转变思路,不拼采掘产能,专攻工艺挖潜,组建跨部门精益化管理攻坚专班,锚定分选效率提升1个百分点的目标,下决心从生产流程缝隙中将流失的精煤“捞”回来。
把化验台搬去车间,揪出看不见的“跑冒滴漏”
该精益化专班明确工作准则:拒绝仅依靠办公室报表、凭经验研判,技术人员全部扎根洗选生产现场。围绕三产品重介旋流器、介质循环系统、脱介筛等关键设备开展全流程蹲点写实,累计完成浮沉化验300余份。
“精煤产率每波动0.1个百分点,就牵动数百万元经营效益,容不得半点含糊。”攻坚专班负责人说道。结合现场监测数据与鱼骨图根因分析,制约分选效能的核心症结得以明确:问题并非矸石带煤,而是旋流器整体工况发生波动。
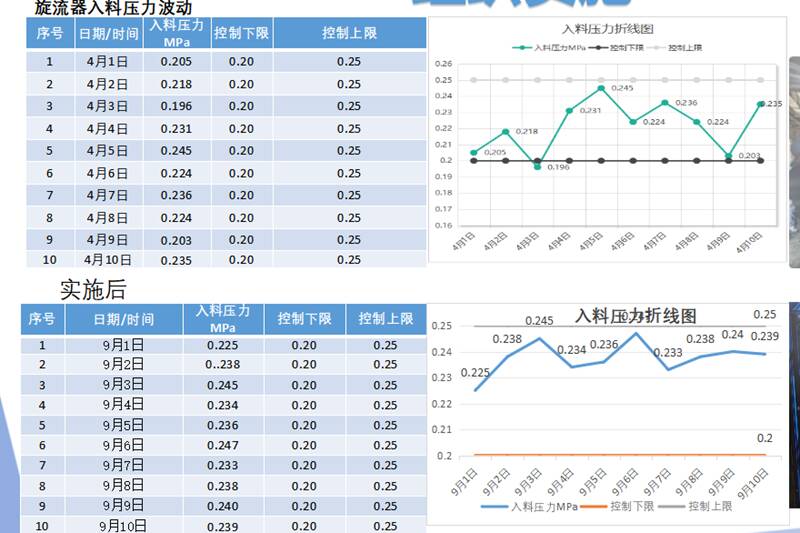
入料压力起伏不定、给料负荷忽大忽小,分选悬浮液密度稳定率仅40%,分选基准标尺持续偏移,大量合格精煤混入中煤造成流失,峰值时段中煤内精煤组分占比高达4.6%。介质粉品质、筛板喷水虽存在局部瑕疵,但属于次要影响因素。找准这处隐形漏点,为靶向改善划定清晰方向。
给重介装“大脑”,把跑掉的精煤拦回来
项目摒弃大拆大建的改造模式,坚持“小投入、大成效”,通过智能调控升级+设备精细化治理,为重介分选系统装上自主调节的“稳定器”。
实施合格介质泵PID压力闭环驱动改造,配套在线压力超限报警装置,解决入料压力波动难题;搭建“料位‑流量”双闭环给料控制系统,实现原煤均匀定量入料,消除负荷波动对分选效果的干扰。升级介质密度检测硬件,打通补介、分流自动联动逻辑,建立仪表定期人工复核校准机制,压缩密度漂移区间。同步更换旋流器磨损部件,持续优化校准分选边界条件。
系列举措落地后,系统运行质量显著改善:分选密度合格率由40%提升至80%,入料压力稳定合格率超95%,中煤带精煤占比稳定控制在1.9%以内,错配流失的精煤得到有效回收。岗位职工普遍反映,如今依靠数据精准调控,摆脱过往经验式操作,生产调控更加高效省心。
把成果攥成长效产能,精益改善没有终点
经攻坚改善,该矿原煤分选效率由95.08%提升至96.08%,精煤实际产率提高0.52个百分点。按照年入洗原煤400万吨测算,可多回收精煤20800吨。在不增加原煤开采投入的前提下,依靠工艺优化释放可观效益,有效对冲煤质恶化带来的经营压力,生动诠释“成本线就是生命线”的经营理念。
与此同时,该矿将压力、流量、密度管控阈值,以及巡检校准、异常处置流程全部纳入岗位作业标准,把阶段性攻坚成果固化为常态化管理制度,形成一套可借鉴、可复制的洗选精益改善实践样本。
进入四季度,鲍店煤矿统筹算好生产经营“双向账”,既抓好采掘端“显性产能”释放,也深挖洗选这座“隐形矿山”,与洗选发运专业“安全零事故、创效最大化、发运零差错”目标同频共振,持续从管理、设备、工艺中挖掘效益潜力,以精益改善助力矿井全力冲刺全年各项目标。