“以前换焊条总是争分夺秒,抢时间、防触电,防凝固,如今新装置上线,快捷高效,省心又省力!”在杨村煤矿生产服务中心焊接车间,弧光流转、焊花迸发,焊工师傅操作从容有序,告别了频繁换条、反复调流的忙碌。这份焕然一新的作业体验,得益于一款迭代升级的电焊新“利器”。
人工更换焊条耗时费力,电流调节操作繁琐,设备高温老化风险突出,碱性焊条防潮管控难度大……在焊接作业过程中,这些痛点短板,成为制约焊接工序提质增效的“拦路虎”。
一边是现场作业长期存在的棘手难题,一边是安全生产、提效降本的现实需求。为打通焊接作业堵点,该矿刘涛高技能人才创新工作室组建专项攻关小组,寻找突破口,自主立项开展技改攻关。
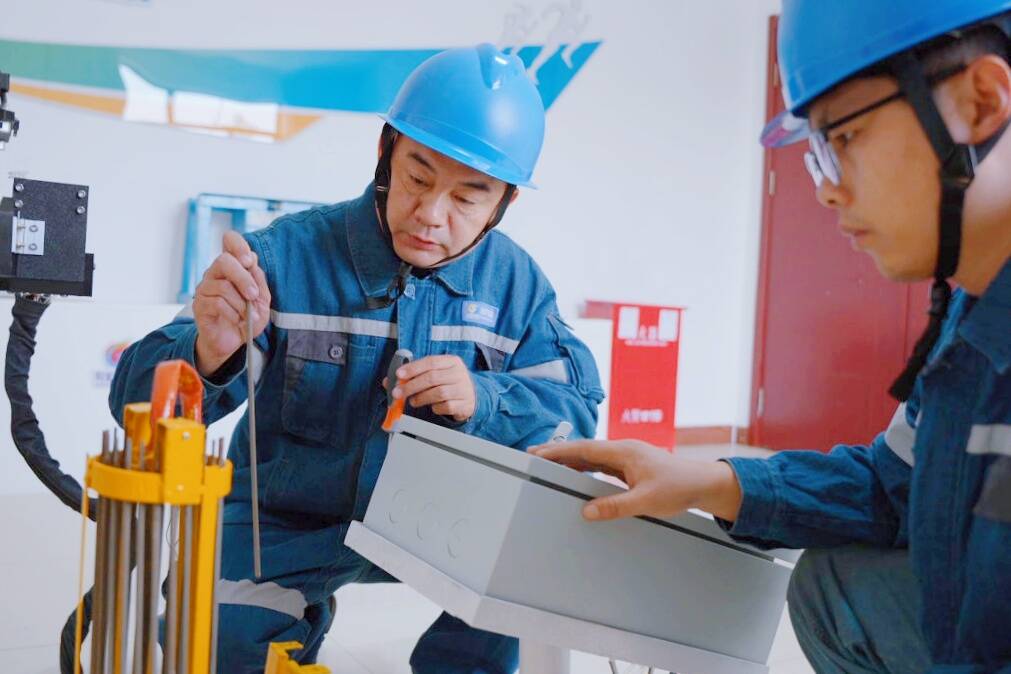
“遇上复杂工况,调节电流往往要反复试错,不仅打乱焊接节奏,参数一旦偏差,还极易出现夹渣、气孔等质量缺陷。”攻关小组组长刘涛坦言,传统焊钳只能凑近焊机或焊钳本体调节电流,遇上狭小空间、障碍物遮挡等工况,操作束手束脚,电流精度难以保证,焊接质量也就难以稳定可控。
怎样在不改变原有焊接作业流程的基础上,实现受限空间下电流的精准调控?这成了技改小组最先啃下的攻坚课题。
经过多轮试验调试、反复比对校准,小组为电焊钳加装远程电流调节模块。焊工无需变换站位、不必靠近焊机本体,在施焊位置就能远距离实时微调电流,调节精度可达1安培。不管是薄件精密焊接,还是厚构件高强度施焊,都能快速匹配最优焊接参数。
“熔池降温速度极快,换焊条稍有延迟,就容易产生焊接缺陷,返工成本高,还耽误生产进度。”
瞄准这一新的痛点,技改小组乘势攻坚,继续加装焊条自动补给模块,配套搭建智能监测系统。他们创新设计圆柱形焊条存储桶,桶底设置旋转机构,搭配负压吸气装置:焊条随旋转体落入凹槽后,补给模块迅速精准吸附抓取,仅需2秒,就能完成新旧焊条无缝更替。装置搭载红外传感器,实时监测桶内焊条余量,联动磁力传感器与控制器,实现缺料自动补给、取料自动顶升,始终保证一根焊条处于最佳吸附位置。全过程无需焊工徒手接触焊条,支撑不间断连续焊接,有效化解换条停顿带来的熔池冷却、焊缝断弧、接头成型不均等问题,焊缝成型一致性与焊接质量大幅提升。
“我们还增设了恒温加热保温模块,温控区间50—400℃可调,很好地解决了碱性焊条受潮变质的老难题。”刘涛补充介绍。
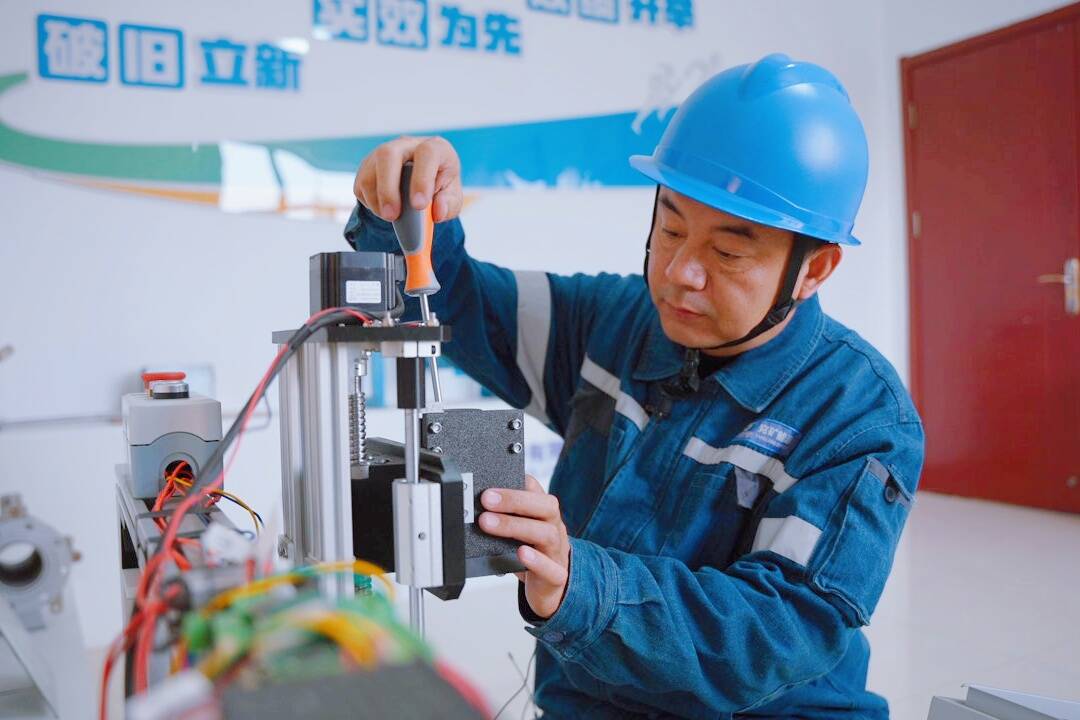
这套集“自动化补给、精准化抓取、智能化监测”于一体的焊条自动更换装置,省去徒手换条、断电等候等环节;远程调流模块则打破空间制约。两项创新成果双向叠加,跳出了“追求效率就难守安全、守住安全就拖慢进度”的两难困局,既能减缓设备高温老化、降低焊条耗材消耗,压降维修和物料成本,更从源头规避触电、烫伤等安全风险,让焊工施焊从容稳妥。
值得一提的是,整套装置可适配各类常规手工电焊钳,无需改造原有焊钳、焊机,就能实现焊条自动供给、精准定位、自动装夹、自动退头的一体化连续作业。一改手工电弧焊长期依靠人工装夹、手动换条的传统作业方式,填补了手工电弧焊全自动连续作业的技术空白。
近日,该创新成果获评全国总工会职工“五小”优秀成果,入选第八届全国职工优秀技术创新成果交流活动线上集中展示名单。(杨村煤矿:林枫 13954773660)